


# 轻体砖生产技术详解
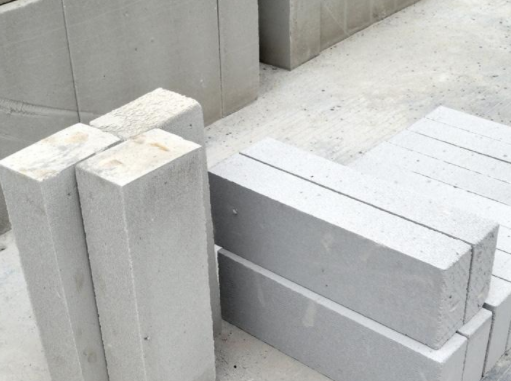
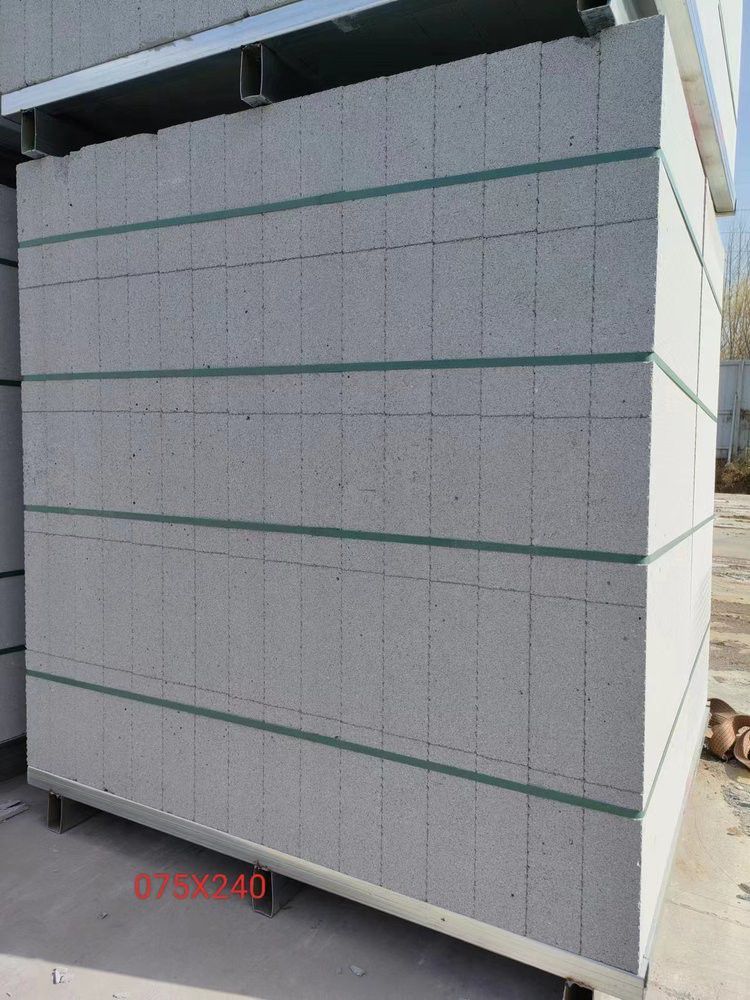
轻体砖,又称轻质砖或轻集料混凝土砖,是一种以轻质骨料为主要原料,通过特定工艺制成的建筑墙体材料。其具有重量轻,保温隔热,隔音降噪,加气砖施工便捷等优点,临湘蒸压加气块广泛应用于非承重墙体,隔墙,填充墙等建筑领域。本文将从原料选择,配方设计,生产工艺,质量控制等方面,对轻体砖的生产技术进行详细阐述。
## 一,原料选择
轻体砖的生产原料主要包括轻质骨料,胶凝材料,加气砖外加剂和水四大类。
1. 轻质骨料 轻质骨料是轻体砖的核心原料,其质量直接影响产品的性能。常用的轻质骨料包括: - 膨胀珍珠岩:由火山玻璃质熔岩经瞬间高温膨胀而成,具有密度小,导热系数低,吸水率低等特点。 - 膨胀蛭石:由天然蛭石经高温煅烧膨胀而成,具有隔热,隔音,防火等性能。 - 陶粒:以黏土,页岩等为原料,经高温烧制而成,加气砖具有强度高,密度小,临湘蒸压加气块吸水率低等优点。 - 粉煤灰:燃煤电厂的副产品,经处理后可作为轻质骨料使用,具有成本低,环保等优势。 - 泡沫颗粒:通过物理或化学方法发泡制成的轻质颗粒,如聚苯乙烯泡沫颗粒,具有密度极低,保温性能优异的特点。
2. 胶凝材料 胶凝材料是轻体砖的粘结剂,常用的有水泥,聊城蒸压加气块,聊城加气砖,聊城砌墙砖,聊城轻体砖,聊城轻质砖-聊城加气块供应商石膏,石灰等。 - 水泥:普通硅酸盐水泥或矿渣硅酸盐水泥,提供主要的强度来源。 - 石膏:建筑石膏或高强石膏,可调节凝结时间,改善工作性能。 - 石灰:生石灰或消石灰,可提高浆体的可塑性,但需注意控制用量以避免强度下降。
3. 外加剂 外加剂用于改善轻体砖的性能或生产过程,包括: - 减水剂:减少用水量,提高浆体流动性,改善密实度。 - 引气剂:引入微小气泡,提高保温隔热性能,但需控制气泡大小和分布。 - 早强剂:加速水泥水化,缩短养护时间,提高早期强度。 - 防水剂:提高轻体砖的抗渗性能,适用于潮湿环境。
4. 水 水作为溶剂和反应介质,需符合饮用水标准,避免含有有害物质影响产品质量。
## 二,配方设计
配方设计是轻体砖生产的关键环节,需根据原料性能,产品要求及生产条件进行优化。主要考虑因素包括: - 骨料与胶凝材料的比例:影响轻体砖的密度和强度。一般而言,骨料比例越高,密度越低,但强度也会相应下降。 - 外加剂的种类和用量:根据产品性能需求选择合适的外加剂,并严格控制用量,避免过量导致性能下降或成本增加。 - 水灰比:影响浆体的流动性和密实度。水灰比过大,浆体流动性好但易分层;水灰比过小,浆体粘稠难以成型。
## 三,生产工艺
轻体砖的生产工艺主要包括原料准备,配料搅拌,成型养护三个阶段。
1. 原料准备 - 骨料处理:对轻质骨料进行筛选,破碎,清洗等预处理,去除杂质,津市使水泥继续水化,避免受潮结块。 - 外加剂配制:根据配方要求,将外加剂溶解或稀释至适当浓度,备用。
2. 配料搅拌 - 计量配料:按照配方比例,准确称量各种原料,确保配料精度。 - 混合搅拌:将骨料,胶凝材料,外加剂和水依次加入搅拌机中,津市需进行返工或报废处理,一般不少于3分钟。 - 浆体检测:搅拌完成后,取样检测浆体的流动性,密度等指标,确保符合成型要求。
3. 成型养护 - 成型方式:轻体砖的成型方式多样,轻体砖机械压制成型和振动成型效率高,机械压制成型和振动成型效率高,产品质量稳定,应用广泛。 - 机械压制成型:将搅拌好的浆体倒入模具中,通过压力机施加压力,使其密实成型。压制压力需根据产品规格和原料性能调整,一般控制在10-30MPa。 - 振动成型:将浆体倒入模具后,启动振动台,通过振动使浆体密实。振动频率和振幅需根据产品要求调整,避免过度振动导致骨料破碎或浆体分层。 - 脱模与初养:成型后的轻体砖需在模具中静置一段时间,使其密实成型。压制压力需根据产品规格和原料性能调整津市轻体砖,进行初养,即在室温下放置一段时间,使水泥继续水化,津市轻体砖准确称量各种原料,可采用蒸压养护工艺。将初养后的砖坯放入蒸压釜中,通入蒸汽加压养护,加速水泥水化,提高产品强度。蒸压养护的温度和压力需根据产品要求确定,一般温度在180-200℃,压力在1.0-1.5MPa,养护时间4-8小时。 - 自然养护:蒸压养护后的轻体砖或直接初养后的砖坯,需进行自然养护,即在自然环境下放置一段时间,使产品性能进一步稳定。自然养护时间一般不少于28天。
## 四,质量控制
质量控制是轻体砖生产的重要环节,需从原料检验,过程控制,成品检测等方面入手,确保产品质量符合标准要求。
1. 原料检验 对进厂的原料进行严格检验,包括骨料的粒径分布,密度,吸水率,胶凝材料的细度,凝结时间,强度,外加剂的纯度,有效成分含量等,确保原料质量符合配方要求。
2. 过程控制 - 配料精度:定期校准计量设备,确保配料精度符合要求。 - 搅拌质量:定期检查搅拌机的工作状态,确保浆体搅拌均匀,无结块,分层现象。 - 成型参数:根据产品规格和原料性能,调整成型压力,振动频率等参数,确保成型质量稳定。 - 养护条件:严格控制初养,蒸压养护和自然养护的温度,湿度和时间,确保产品性能达标。
3. 成品检测 对成品进行全面检测,包括外观质量,尺寸偏差,密度,强度,吸水率,导热系数等指标,确保产品符合相关标准要求。对于不合格品,需进行返工或报废处理,避免流入市场。
## 五,技术发展趋势
随着建筑行业的不断发展,轻体砖的生产技术也在不断进步。未来,轻体砖的生产将更加注重环保,节能和高效,主要体现在以下几个方面: - 原料多元化:利用工业废渣,建筑垃圾等废弃物作为原料,实现资源循环利用,降低生产成本,减少环境污染。 - 工艺自动化:采用自动化生产线,提高生产效率,降低人工成本,确保产品质量稳定。 - 产品高性能化:通过优化配方和工艺,提高轻体砖的强度,保温隔热性能,隔音性能等,满足更高标准的建筑需求。 - 绿色生产:采用低能耗,低排放的生产工艺,减少生产过程中的能源消耗和污染物排放,实现绿色生产。
总之,轻体砖的生产技术是一个涉及原料选择,配方设计,生产工艺,质量控制等多个环节的复杂系统。只有不断优化各个环节,才能生产出质量优良,性能稳定的轻体砖产品,满足建筑行业的需求。
